我们站在设计端与制造端的衔接位置:向上理解图纸要求与使用工况,向下对接冷镦工艺与产能资源,把两侧的技术语言统一为同一套可执行参数。
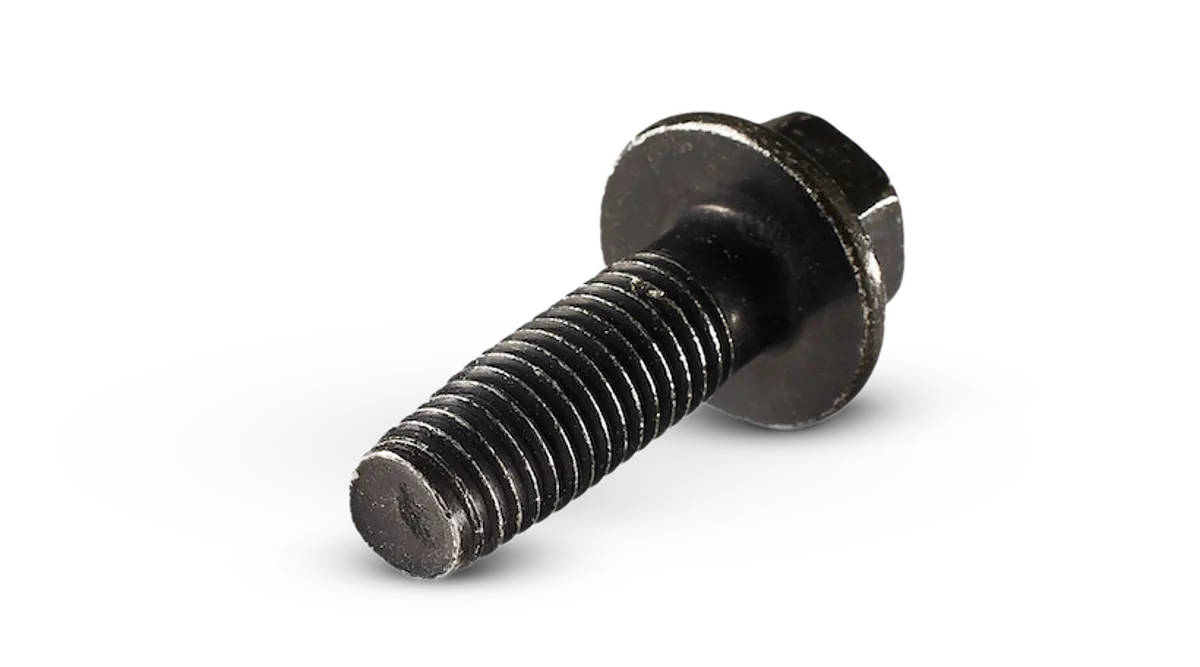
紧固件多数质量问题源于设计阶段的选型与结构设定。我们把工程判断前置到图纸评审环节,从源头控制量产风险。
逐项核对图纸:尺寸与公差是否超出工艺能力、头部形状能否冷镦成形、螺纹类型与底孔是否匹配、材料与性能等级是否堆叠过度、表面处理是否与材料相容。
针对松动、疲劳断裂、氢脆延迟开裂、螺纹滑牙、镀层脱落等典型失效模式,结合 571 项失效案例库,从装配工况与工艺链条两端定位根本原因。
对标进口紧固件,评估可制造性与性能等效性,输出替代选型对比与验证路径,在保证性能的前提下改善成本与交期,降低单一货源风险。
对图纸进行可制造性、工艺可行性、成本合理性三个维度的评估,输出书面评审意见。
组织样件试制与尺寸、力学性能验证,配合完成客户端的样件认可流程。
配合准备 PPAP 等认可所需的文件与记录,按客户要求的形式提交。
针对进口件或单一货源件,提供可制造、可验证的替代选型与验证路径。
结合工况参数与失效现象判定失效机理,给出工艺端与装配端的改进方向。
按项目节点组织排产与交付,配套批次追溯与随批交付文件。
以下为合作制造基地的工艺能力区间,用于初步判断需求是否落在可制造范围内。具体方案以图纸评审结论为准。
| 项目 | 范围与说明 |
|---|---|
| 螺纹规格 | M2 – M18;公制粗牙与细牙,支持非标螺距 |
| 产品长度 | 约 2 – 160 mm(依头部形式与杆径而定) |
| 头部形式 | 六角头、法兰面、盘头、沉头、内外六角、异形头等 |
| 螺纹形式 | 机牙、自攻、自挤成形(Taptite 类)、自钻、带预涂胶防松 |
| 材料 | 碳钢、合金钢、不锈钢、铝等常用紧固件材料 |
| 性能等级 | 常用 8.8 / 10.9 级及不锈钢系列,可配合热处理调整 |
| 表面处理 | 镀锌、锌铁合金、锌镍、磷化、达克罗等 |
| 检测能力 | 硬度、扭矩、金相、盐雾、尺寸与形位公差,光学与涡流分选 |
不同部位在受力方式、使用环境、装配工艺与失效后果上差异显著,对应不同的选型与工艺重点。
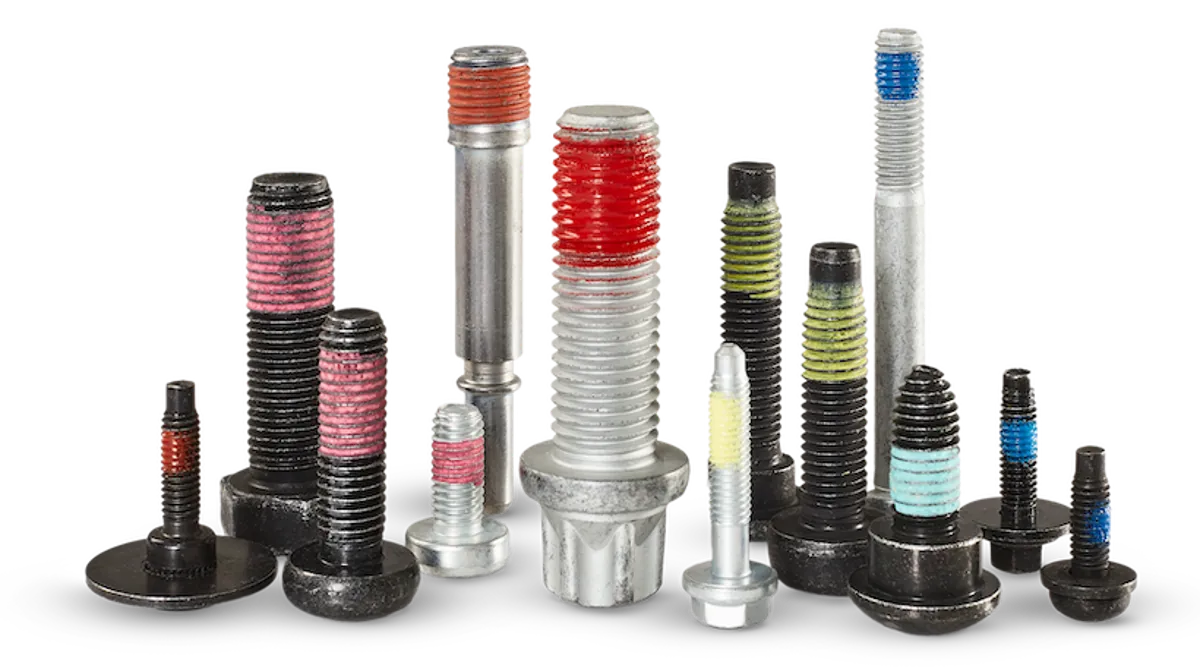
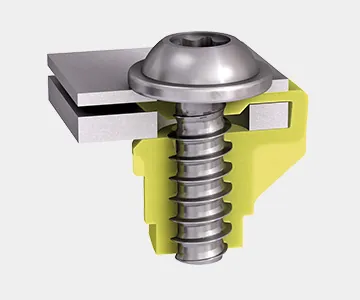
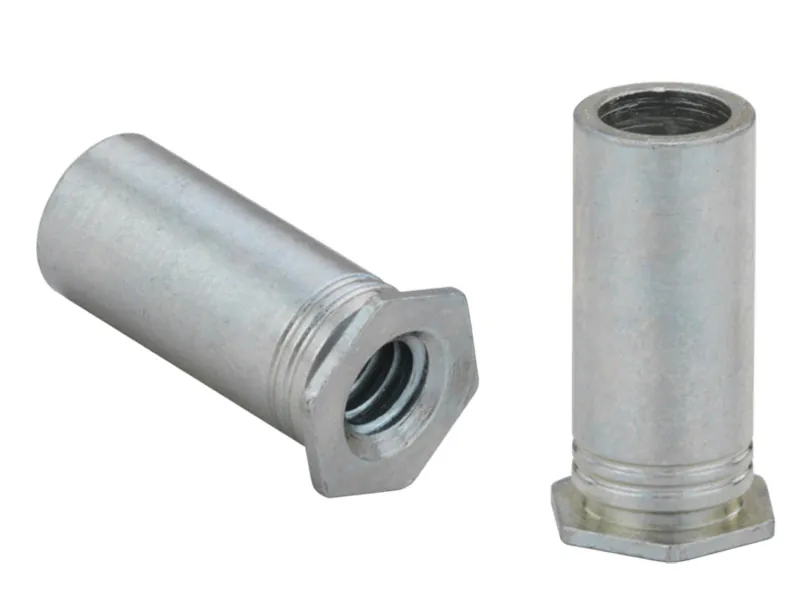
与具备完整工艺链的制造基地保持长期合作,按项目需求组织产能与交付。
| 项目 | 配置概况 |
|---|---|
| 投产时间 | 2019 年 11 月投产,独立运营的紧固件制造主体 |
| 厂区规模 | 约 10,000 ㎡,员工约 86 人 |
| 冷镦设备 | 18 台冷镦机 |
| 搓丝设备 | 20 台搓丝机 |
| 热处理 | 2 条网带炉,年产能约 5,000 吨 |
| 表面处理 | 3 条产线:镀锌 / 锌铁合金约 3,500 t/y、锌镍约 700 t/y、磷化约 1,200 t/y |
| 分选与检测 | 6 台光学分选机 + 1 台涡流分选机 |
| 综合产能 | 年设计产能约 8,000 吨 |
| 体系认证 | IATF 16949:2016 · ISO 9001:2015 · ISO 14001:2015 |
| 过程审核 | 热处理 CQI-9、电镀 CQI-11 多次通过过程审核 |
每个节点都有明确的交付物与责任边界,项目进度可预期。
确认件型、用量、工况与质量要求,签署保密协议后接收图纸。
逐项开展可制造性评审,识别风险点并提供替代方案建议。
3–5 个工作日基于评审结论输出工艺方案、价格与交期,含模具费用说明。
样件试制、尺寸与性能验证,配合完成 PPAP 等认可文件准备。
按批次组织生产与交付,提供检验报告与材质证明,批次可追溯。
提供图纸与使用工况要求,3–5 个工作日内输出 DFM 评审结论与优化建议。
