不同部位的受力方式、使用环境与失效后果差异显著,对应的选型与工艺重点也不同。
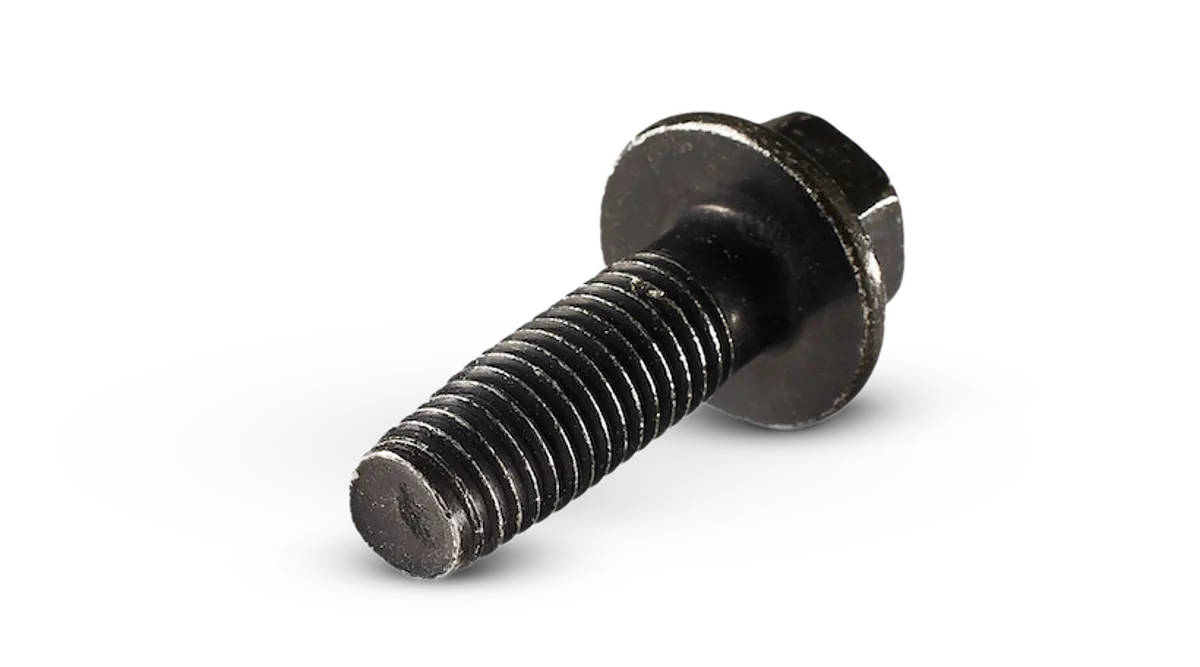
按连接方式归类,配套对应的成形与表面处理工艺路线。
用于缸盖、连杆、壳体与总成连接,需要在强度与韧性之间取得平衡,并控制氢脆风险。
在装配过程中挤压成形内螺纹,省去攻丝工序,螺纹承载更充分,适合自动化装配。
用于油道封堵、密封面压紧与部件定位,对密封面完整性与装配扭矩敏感。
以下为该部位常用的紧固件类型,用于说明适用的产品方向;具体规格与图纸请提交后由工程师对接。
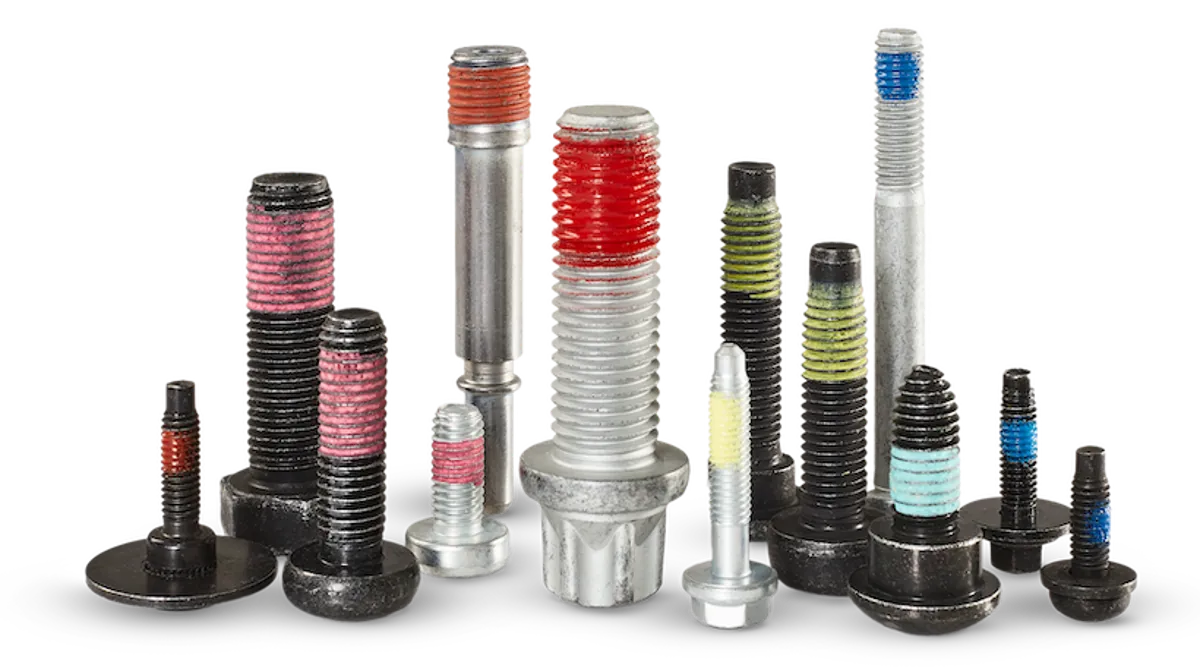
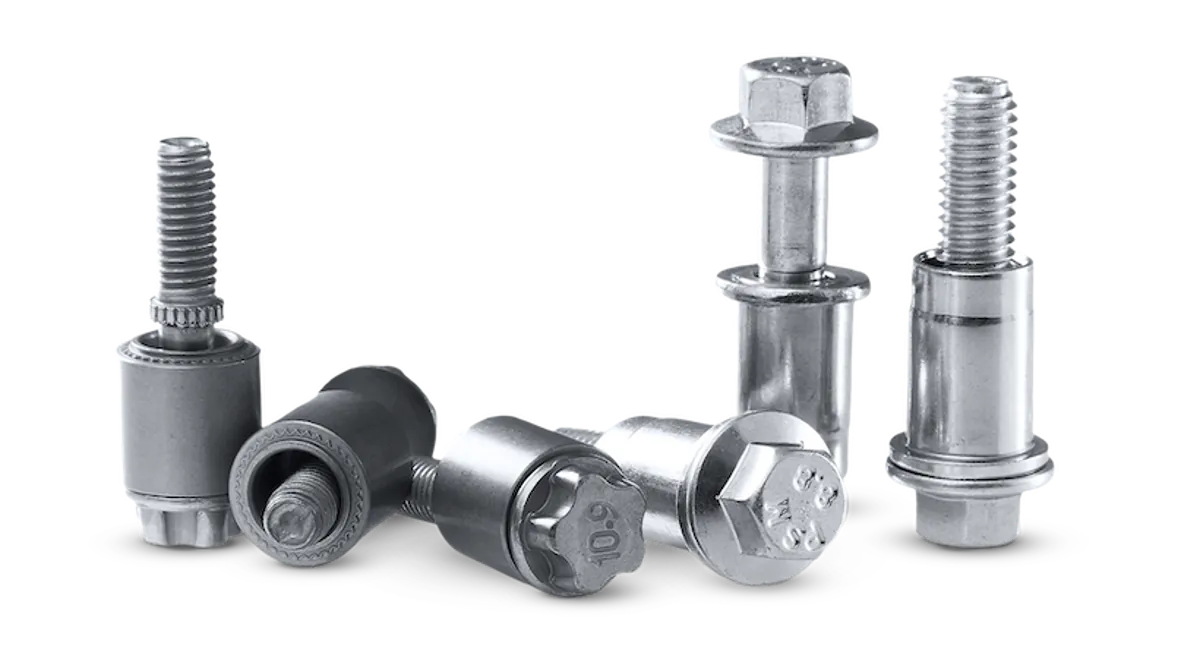
用于初步判断需求是否落在可制造范围内,具体方案以图纸评审结论为准。
| 项目 | 范围与说明 |
|---|---|
| 性能等级 | 常用 10.9 级,可按设计要求提供 8.8 级及不锈钢系列 |
| 热处理 | 网带炉调质处理,硬度与力学性能按批次抽检 |
| 氢脆控制 | 高强度件配套去氢工艺,按镀层类别设定保温窗口 |
| 螺纹精度 | 常用 6g 公差带,可按图纸要求调整 |
| 清洁度 | 按客户要求控制表面残留与金属颗粒 |
| 追溯要求 | 按批次记录材料、热处理与表面处理参数 |
以下为零件类型中较常见的失效来源,在开模之前完成识别与对策确认。
高强度件在酸洗与电镀工序后存在氢脆风险,需设定去氢窗口并做延迟开裂验证。
底孔尺寸偏差会导致旋入扭矩过大或牙型成形不足,需按材料与牙距核定。
高强度件对扭矩敏感,需明确拧紧策略,避免过扭进入屈服。
提供图纸与使用工况要求,3–5 个工作日内输出 DFM 评审结论与优化建议。
