不同部位的受力方式、使用环境与失效后果差异显著,对应的选型与工艺重点也不同。
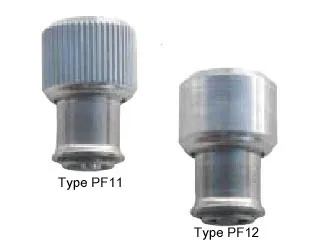
按连接方式归类,配套对应的成形与表面处理工艺路线。
用于模块固定、外壳连接与端子锁付,螺纹精度与断裂扭矩是关键控制项。
用于薄板固定点,在板件上形成内螺纹或支撑高度,适配自动锁付。
用于面板快速拆装与板件支撑,兼顾安装高度一致性与多次拆装能力。
以下为该部位常用的紧固件类型,用于说明适用的产品方向;具体规格与图纸请提交后由工程师对接。
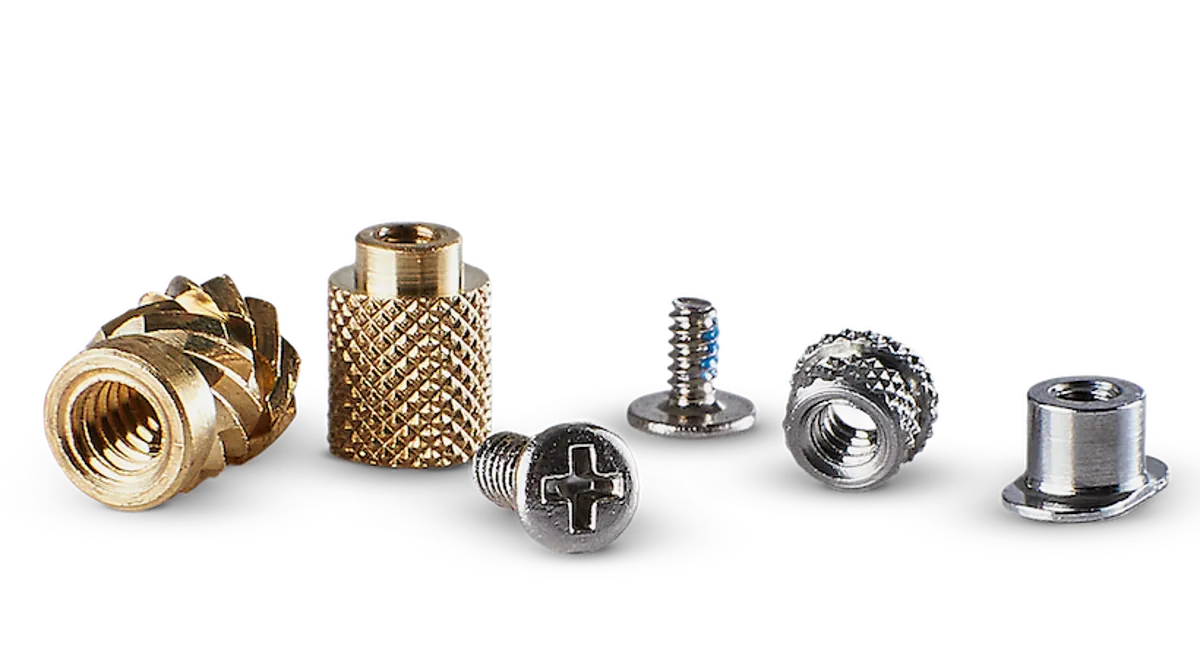
用于初步判断需求是否落在可制造范围内,具体方案以图纸评审结论为准。
| 项目 | 范围与说明 |
|---|---|
| 常用规格 | M2 – M5,可按图纸覆盖更小规格 |
| 螺纹公差 | 按装配方式确定公差带,自动锁付需控制导入端倒角 |
| 板厚适配 | 压铆件通常适配 0.5 – 3.0 mm 薄板 |
| 表面处理 | 镀锌、锌镍或锡镀层,按焊接与导通要求选择 |
| 外观与洁净 | 控制毛刺、碎屑与油污残留 |
| 包装形式 | 支持料带、托盘或定量包装,适配自动装配 |
以下为零件类型中较常见的失效来源,在开模之前完成识别与对策确认。
自动锁付对螺纹起端倒角与毛刺敏感,毛刺会导致导入失败或损伤螺纹。
微型螺钉的拧紧窗口窄,需匹配工具与扭矩设定,避免断头或滑牙。
压铆后板件平面度超差会影响装配贴合与散热,需控制压铆深度与模具。
提供图纸与使用工况要求,3–5 个工作日内输出 DFM 评审结论与优化建议。
