Сервис технического сопровождения крепежа для автопроизводителей (OEM) и поставщиков Tier-1: от анализа чертежей и предотвращения отказов до импортозамещения и серийных поставок — точный перевод проектного замысла в стабильно воспроизводимое технологическое решение.
Мы находимся на стыке проектирования и производства: понимаем требования чертежа и условия эксплуатации, взаимодействуем с технологией холодной высадки и производственными ресурсами и приводим технический язык обеих сторон к единому набору исполнимых параметров.
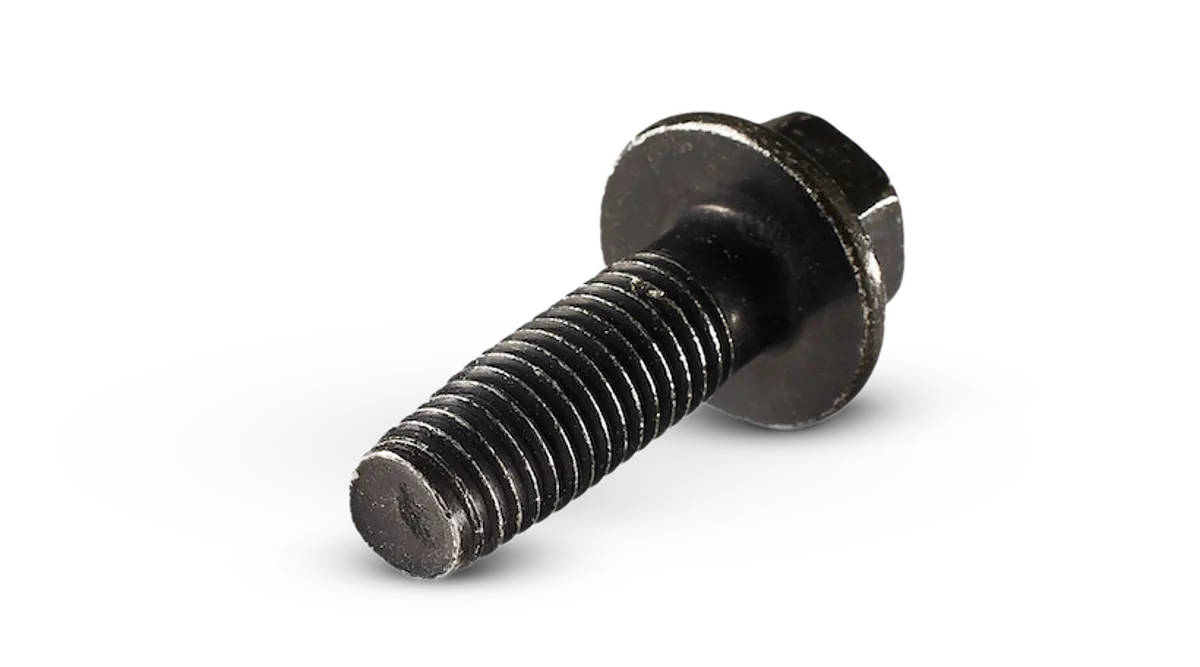
Большинство проблем с качеством крепежа возникает на этапе проектирования — при выборе типа и задании конструкции. Мы переносим инженерную оценку в этап анализа чертежа, снижая риски серийного производства у источника.
Проверяем чертёж по пунктам: не выходят ли размеры и допуски за пределы технологических возможностей, формуется ли головка холодной высадкой, соответствуют ли друг другу тип резьбы и отверстие, нет ли избыточности материала и класса прочности, совместима ли обработка поверхности с материалом.
По типовым отказам — ослабление, усталостное разрушение, замедленное разрушение из-за водородного охрупчивания, срыв резьбы, отслаивание покрытия — с опорой на базу из 571 случая определяем первопричину со стороны условий сборки и технологической цепочки.
Сопоставляя с импортным крепежом, оцениваем технологичность и эквивалентность характеристик, выдаём сравнение альтернатив и путь валидации; при сохранении характеристик улучшаем стоимость и срок поставки и снижаем риск единственного источника.
Оцениваем чертёж по трём направлениям — технологичность, осуществимость процесса, обоснованность себестоимости — и выдаём письменное заключение.
Организуем изготовление образцов и проверку размеров и механических свойств, сопровождаем процесс одобрения образцов у клиента.
Помогаем готовить документы и записи для одобрения, включая PPAP, и подаём их в требуемой клиентом форме.
Для импортных деталей или деталей из единственного источника предлагаем технологичное и проверяемое альтернативное решение и путь валидации.
По параметрам эксплуатации и признакам отказа определяем механизм отказа и даём направления улучшений в технологии и сборке.
Организуем планирование и поставки по этапам проекта с прослеживаемостью партий и сопроводительными документами.
Ниже приведён диапазон технологических возможностей партнёрской производственной базы для предварительной оценки реализуемости. Конкретное решение определяется заключением по чертежу.
| Параметр | Диапазон и примечания |
|---|---|
| Резьба | M2 – M18; метрическая крупная и мелкая резьба, поддерживается нестандартный шаг |
| Длина изделия | около 2 – 160 мм (в зависимости от формы головки и диаметра стержня) |
| Форма головки | Шестигранная, с фланцем, полукруглая, потайная, внутренний и наружный шестигранник, специальная и др. |
| Тип резьбы | Машинная, самонарезающая, резьбоформирующая (типа Taptite), самосверлящая, со стопорным предварительным клеем |
| Материал | Углеродистая и легированная сталь, нержавеющая сталь, алюминий и другие распространённые материалы крепежа |
| Класс прочности | Обычно классы 8.8 / 10.9 и нержавеющая сталь; корректируется термообработкой |
| Обработка поверхности | Цинкование, цинк-железное покрытие, цинк-никелевое покрытие, фосфатирование, цинкламельное покрытие (Dacromet) и др. |
| Возможности контроля | Твёрдость, момент, металлография, солевой туман, размеры и допуски формы и расположения, оптическая и вихретоковая сортировка |
Узлы заметно различаются по схеме нагружения, условиям эксплуатации, технологии сборки и последствиям отказа, что определяет разные акценты в подборе и технологии.
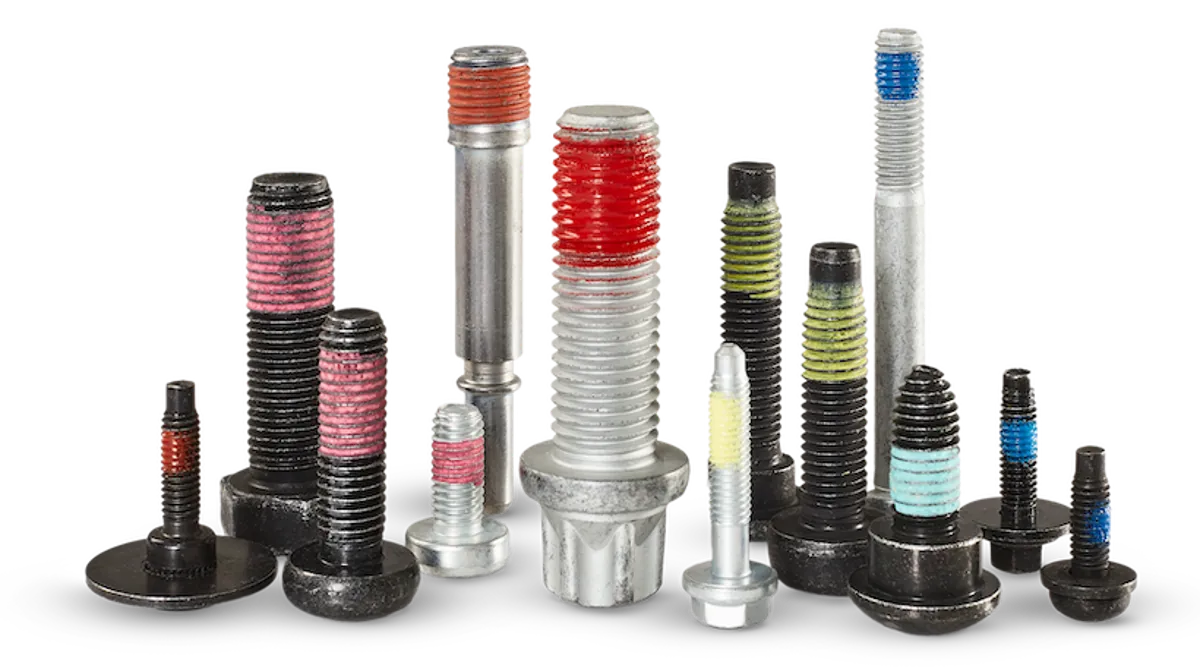
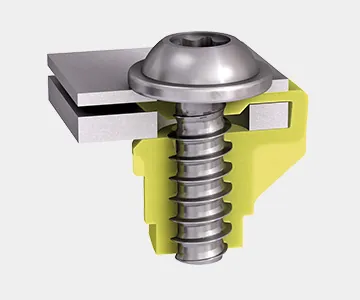
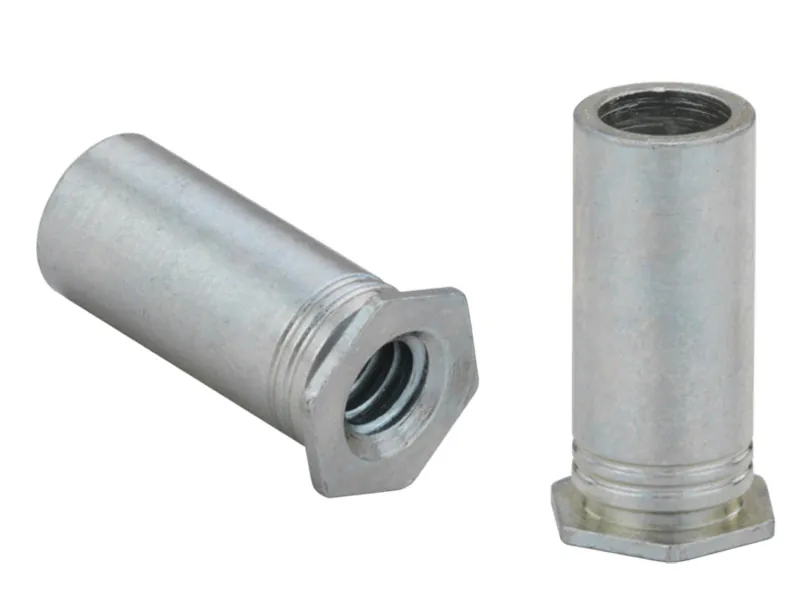
Поддерживаем долгосрочное сотрудничество с производственной базой полного цикла и организуем мощности и поставки под потребности проекта.
| Параметр | Общая конфигурация |
|---|---|
| Начало производства | Запуск в ноябре 2019 года; самостоятельно управляемый производственный субъект по выпуску крепежа |
| Площадь предприятия | около 10,000 м², около 86 сотрудников |
| Оборудование холодной высадки | 18 машин холодной высадки |
| Оборудование для накатки резьбы | 20 резьбонакатных станков |
| Термическая обработка | 2 конвейерные печи, годовая мощность около 5,000 тонн |
| Обработка поверхности | 3 линии: цинкование / цинк-железное покрытие около 3,500 т/год, цинк-никелевое покрытие около 700 т/год, фосфатирование около 1,200 т/год |
| Сортировка и контроль | 6 оптических сортировщиков + 1 вихретоковый сортировщик |
| Суммарная мощность | Проектная годовая мощность около 8,000 тонн |
| Сертификация системы менеджмента | IATF 16949:2016 · ISO 9001:2015 · ISO 14001:2015 |
| Аудит процесса | Термообработка CQI-9 и гальваника CQI-11 неоднократно проходили аудит процесса |
Каждый этап имеет чёткий результат и границы ответственности, сроки проекта предсказуемы.
Согласуем тип детали, объём, условия эксплуатации и требования к качеству, после подписания NDA принимаем чертёж.
Проводим анализ технологичности по пунктам, выявляем риски и предлагаем альтернативы.
3–5 рабочих днейНа основе заключения выдаём технологическое решение, цену и срок поставки, включая стоимость оснастки.
Изготовление образцов, проверка размеров и характеристик, помощь в подготовке документов одобрения, включая PPAP.
Производство и поставка по партиям, предоставляем протоколы испытаний и сертификаты материала; партии прослеживаемы.
Предоставьте чертёж и требования к условиям эксплуатации — за 3–5 рабочих дней подготовим заключение DFM и рекомендации по оптимизации.
