白车身、副车架、悬架与制动系统的紧固连接长期承受振动、冲击与路面腐蚀环境,同时要匹配整车节拍下的大批量装配。
不同部位的受力方式、使用环境与失效后果差异显著,对应的选型与工艺重点也不同。
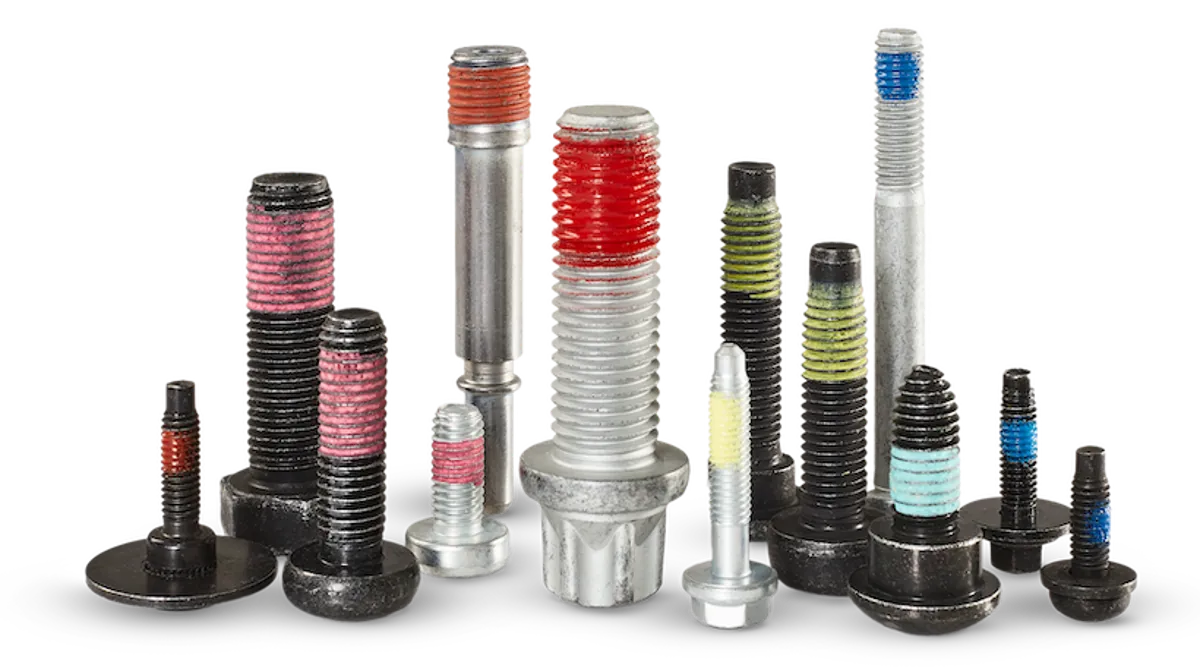
按连接方式归类,配套对应的成形与表面处理工艺路线。
用于副车架、悬架与制动系统连接,多配法兰面或组合垫圈形式,按连接点受力确定性能等级。
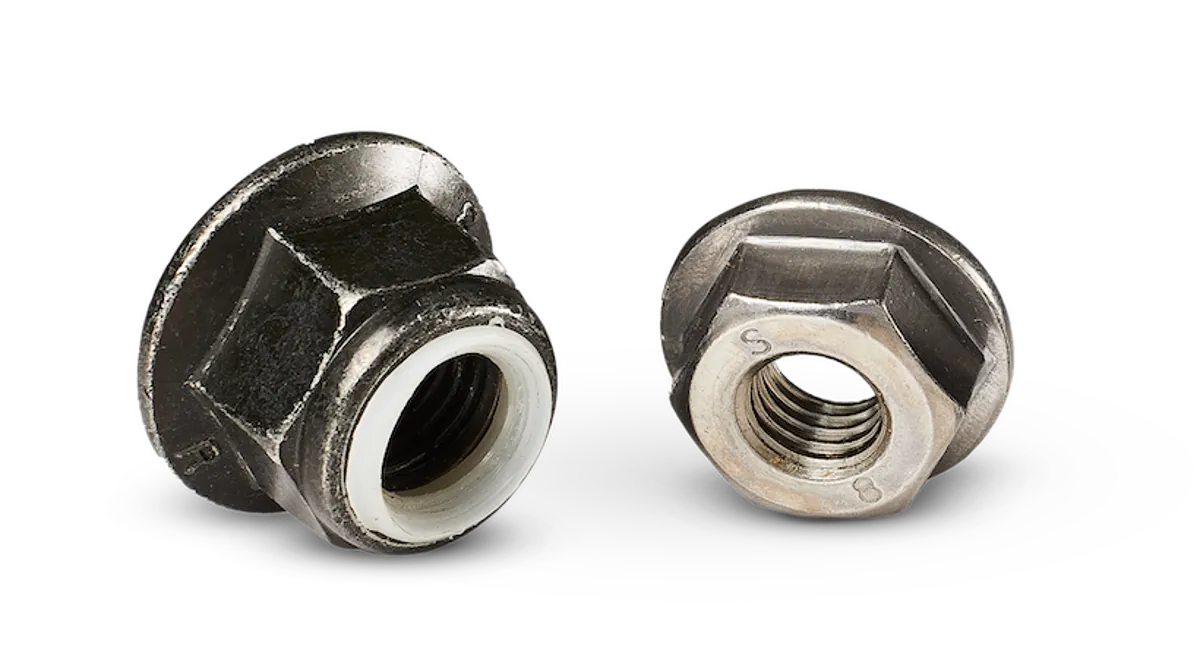
配合螺栓形成完整连接副,自锁结构用于需要防松的部位,压铆螺母用于薄板固定点。
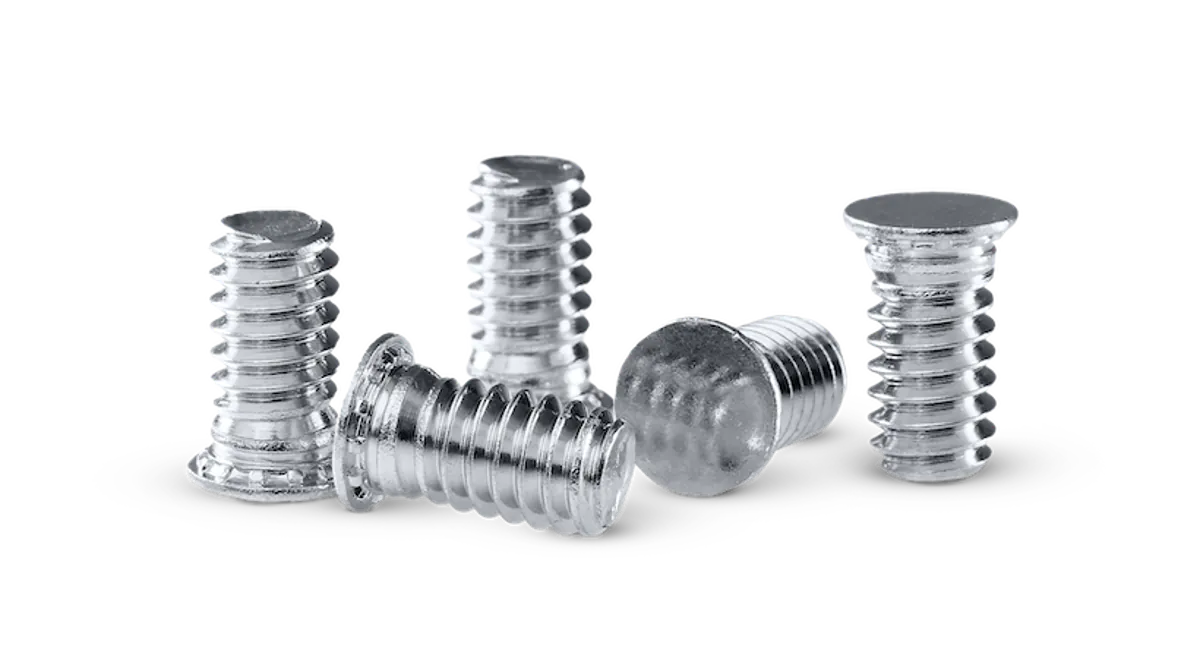
用于薄板与结构件连接,可在装配过程中成形螺纹,省去攻丝工序并提高连接强度。
以下为该部位常用的紧固件类型,用于说明适用的产品方向;具体规格与图纸请提交后由工程师对接。
用于初步判断需求是否落在可制造范围内,具体方案以图纸评审结论为准。
| 项目 | 范围与说明 |
|---|---|
| 连接强度 | 常用 8.8 级与 10.9 级,按连接点受力计算结果确定 |
| 防腐等级 | 锌镍镀层或达克罗涂覆,按盐雾试验要求选择 |
| 防松方式 | 预涂胶、自锁结构或组合垫圈,按可拆卸性要求选择 |
| 螺纹规格 | 底盘连接常用 M6 – M14,可按图纸覆盖至 M2 – M18 |
| 板厚适配 | 自攻与自挤成形类通常适配 0.8 – 3.0 mm 板厚 |
| 交付配套 | 按批次交付,配套材质证明与检验报告 |
以下为零件类型中较常见的失效来源,在开模之前完成识别与对策确认。
啮合牙数不足会直接降低拉脱力,需按板厚与牙距核算最小啮合长度。
铝制件与钢制紧固件接触部位需做隔离处理或选择相容镀层。
摩擦系数波动会显著影响夹紧力,评审阶段需明确润滑与涂覆状态。
提供图纸与使用工况要求,3–5 个工作日内输出 DFM 评审结论与优化建议。
