Внутренние соединения двигателя, коробки передач и электропривода работают при высокой температуре и длительной нагрузке — это одни из самых требовательных по прочности и надёжности крепёжных узлов автомобиля.
Узлы заметно различаются по схеме нагружения, условиям эксплуатации и последствиям отказа, что определяет разные акценты в подборе и технологии.
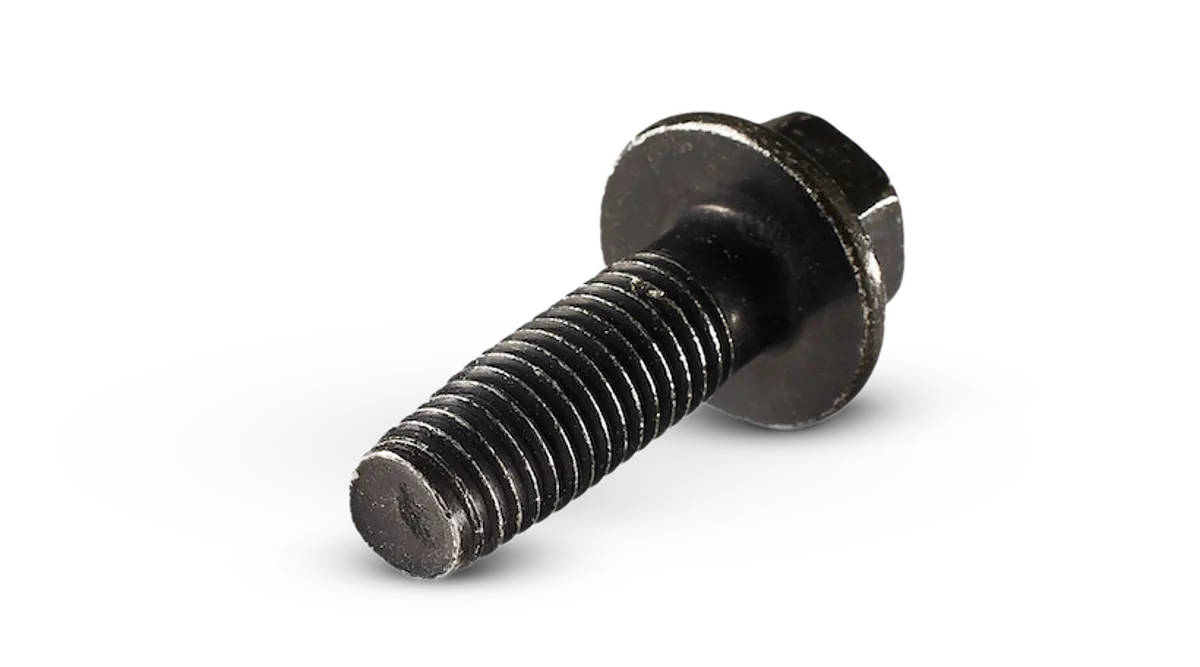
Классификация по способу соединения с соответствующими маршрутами формообразования и обработки поверхности.
Для соединений головки блока, шатуна, корпуса и агрегата; требуется баланс прочности и вязкости при контроле риска водородного охрупчивания.
При сборке выдавливается внутренняя резьба, что исключает нарезание, повышает несущую способность резьбы и подходит для автоматизированной сборки.
Для перекрытия масляных каналов, поджатия уплотнительных поверхностей и фиксации деталей; чувствительны к целостности уплотнительной поверхности и моменту сборки.
Ниже приведены типы крепежа, обычно применяемые в этом узле, для иллюстрации подходящего направления продукции; конкретные размеры и чертежи передаются инженеру после отправки.
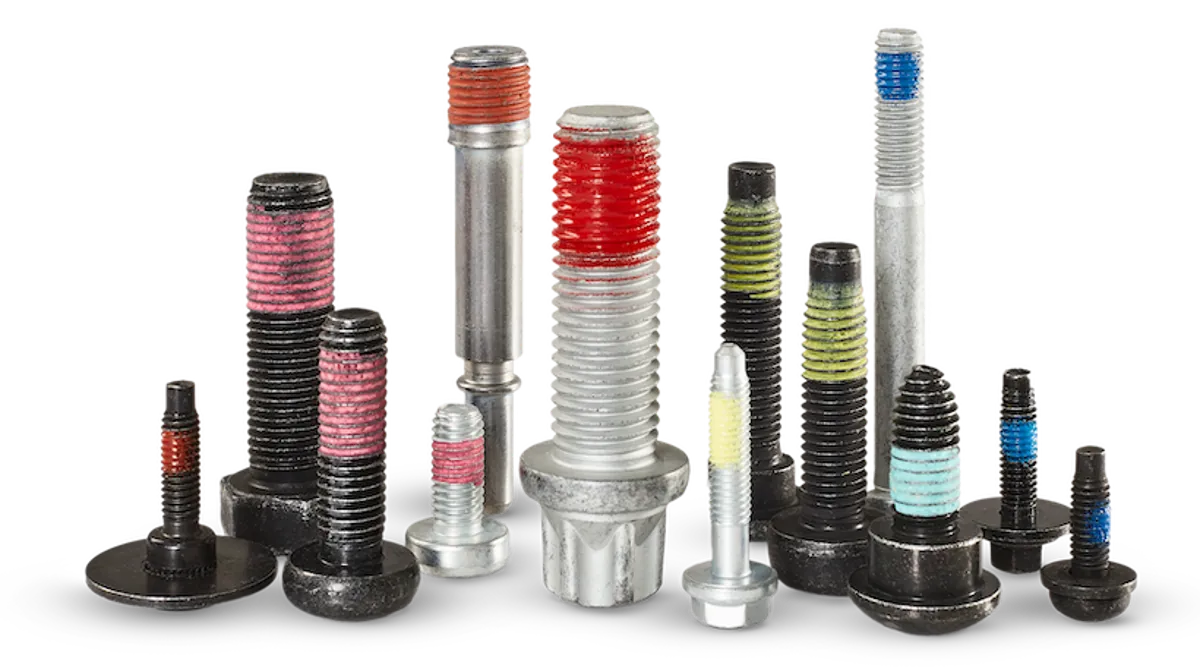
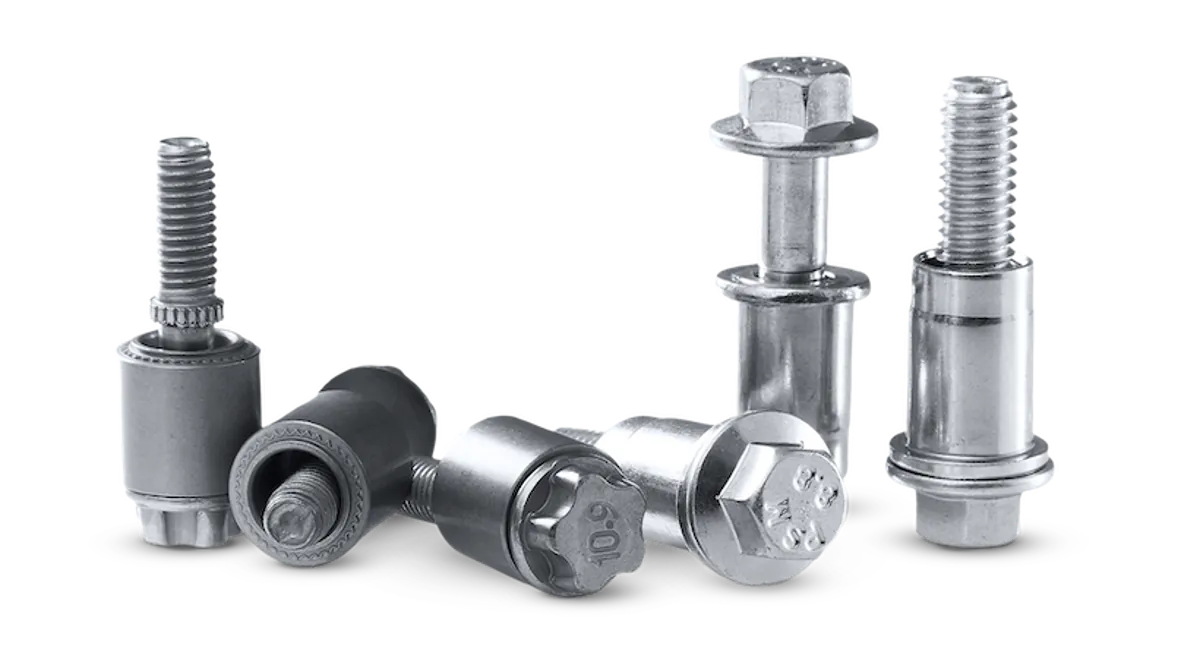
Для предварительной оценки реализуемости; конкретное решение определяется заключением по чертежу.
| Параметр | Диапазон и примечания |
|---|---|
| Класс прочности | Обычно класс 10.9; по требованию проекта возможны класс 8.8 и нержавеющая сталь |
| Термическая обработка | Улучшающая обработка в конвейерной печи; твёрдость и механические свойства проверяются выборочно по партиям |
| Контроль водородного охрупчивания | Для высокопрочных деталей применяется дегидрогенизация с режимом выдержки по типу покрытия |
| Точность резьбы | Обычно поле допуска 6g; корректируется по требованию чертежа |
| Чистота | Контроль поверхностных загрязнений и металлических частиц по требованию клиента |
| Требования к прослеживаемости | По партиям фиксируются параметры материала, термообработки и обработки поверхности |
Ниже приведены наиболее частые источники отказов для этих типов деталей; их выявление и согласование мер выполняются до изготовления оснастки.
После травления и гальваники у высокопрочных деталей существует риск водородного охрупчивания; требуется режим дегидрогенизации и проверка на замедленное разрушение.
Отклонение размера отверстия ведёт к завышенному моменту завинчивания или неполному формованию профиля; рассчитывается по материалу и шагу резьбы.
Высокопрочные детали чувствительны к моменту; необходимо задать стратегию затяжки во избежание перехода в предел текучести.
Болты с фланцем, болты с шайбой, самоконтрящиеся гайки, самофиксирующийся крепёж и резьбоформирующие винты.
Самонарезающие винты для пластмасс, детали механизмов регулировки фар, миниатюрный крепёж.
Самофиксирующиеся шпильки и стойки, болты со стопорным предварительным клеем, герметичные пробки и шпильки заземления.
Точные миниатюрные винты, самофиксирующиеся гайки и стойки для тонкого листа, крепёж для панелей.
Предоставьте чертёж и требования к условиям эксплуатации — за 3–5 рабочих дней подготовим заключение DFM и рекомендации по оптимизации.
