Соединения кузова «в белом», подрамника, подвески и тормозной системы постоянно испытывают вибрацию, удары и дорожную коррозионную среду и должны соответствовать массовой сборке в такт автомобильного конвейера.
Узлы заметно различаются по схеме нагружения, условиям эксплуатации и последствиям отказа, что определяет разные акценты в подборе и технологии.
Классификация по способу соединения с соответствующими маршрутами формообразования и обработки поверхности.
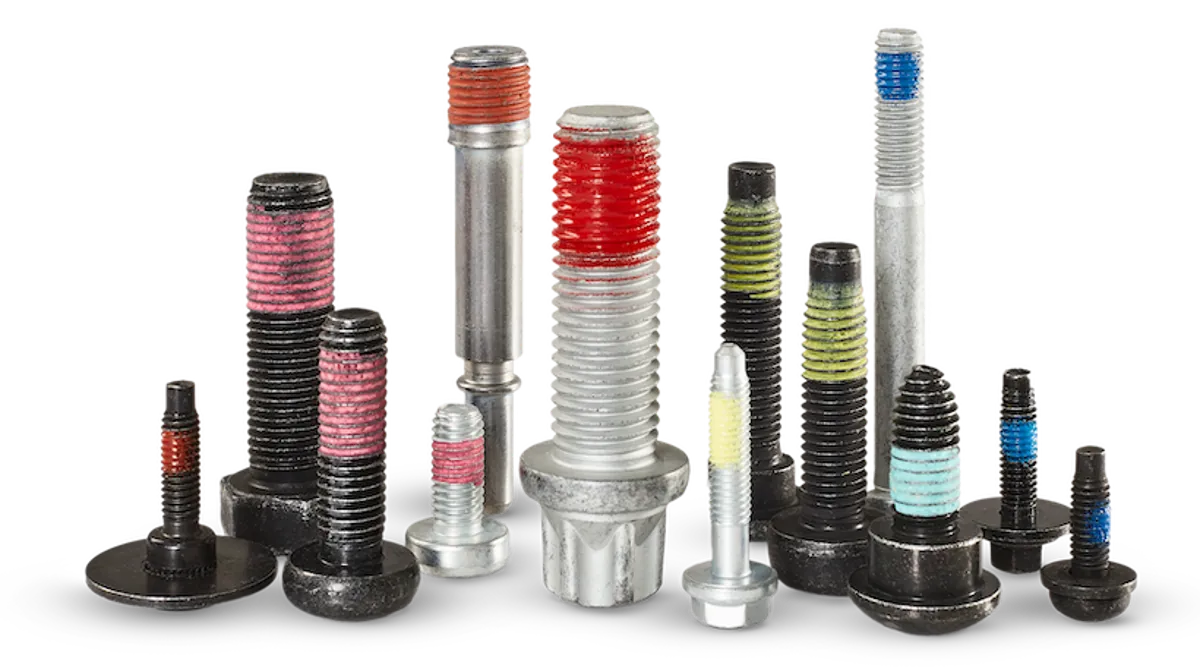
Для соединений подрамника, подвески и тормозной системы; чаще с фланцем или комбинированной шайбой; класс прочности определяется нагрузкой в точке соединения.
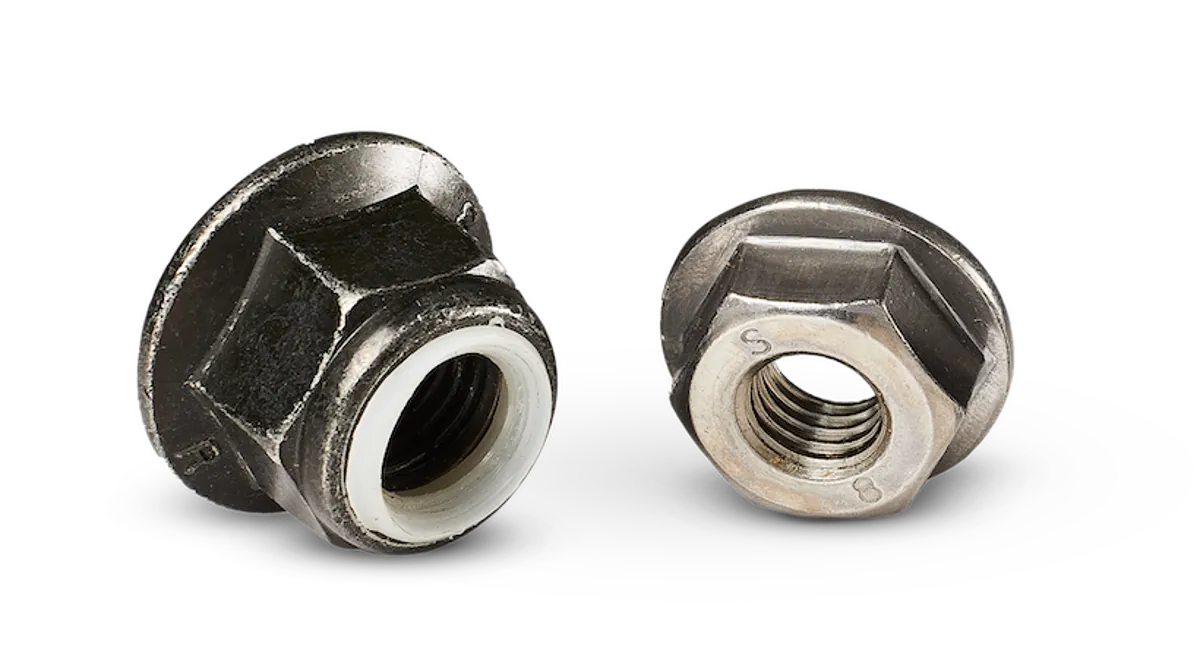
В паре с болтом образуют полный соединительный узел; самоконтрящаяся конструкция — для зон, требующих стопорения; самофиксирующаяся гайка — для точек крепления в тонком листе.
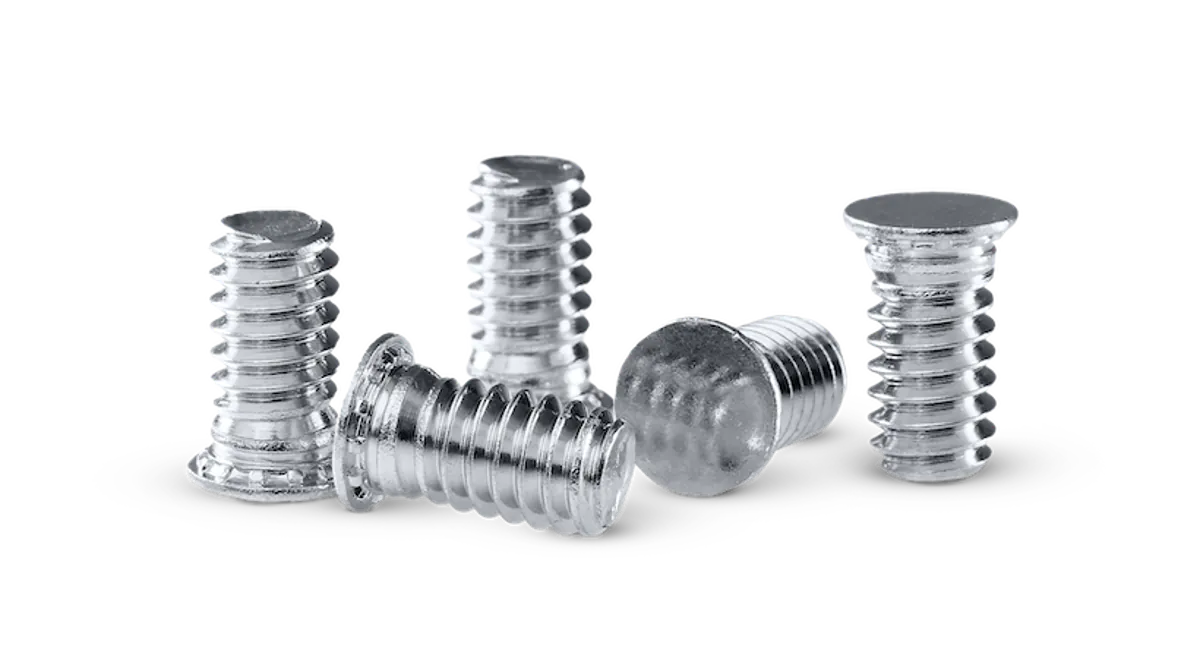
Для соединения тонкого листа с конструкционными деталями; резьба формируется при сборке, что исключает нарезание и повышает прочность соединения.
Ниже приведены типы крепежа, обычно применяемые в этом узле, для иллюстрации подходящего направления продукции; конкретные размеры и чертежи передаются инженеру после отправки.
Для предварительной оценки реализуемости; конкретное решение определяется заключением по чертежу.
| Параметр | Диапазон и примечания |
|---|---|
| Прочность соединения | Обычно классы 8.8 и 10.9; определяется расчётом нагрузки в точке соединения |
| Класс коррозионной защиты | Цинк-никелевое или цинкламельное покрытие (Dacromet) — по требованиям испытания в солевом тумане |
| Способ стопорения | Предварительный клей, самоконтрящаяся конструкция или комбинированная шайба — по требованию к разборности |
| Резьба | Для соединений шасси обычно M6 – M14, по чертежу — до M2 – M18 |
| Подходящая толщина листа | Самонарезающие и резьбоформирующие обычно подходят для листа 0,8 – 3,0 мм |
| Сопровождение поставки | Поставка по партиям с сертификатом материала и протоколом испытаний |
Ниже приведены наиболее частые источники отказов для этих типов деталей; их выявление и согласование мер выполняются до изготовления оснастки.
Недостаточное число витков контакта снижает усилие вырыва; минимальную длину контакта рассчитывают по толщине листа и шагу резьбы.
В местах контакта алюминиевых деталей со стальным крепежом требуется изоляция или совместимое покрытие.
Колебания коэффициента трения заметно влияют на усилие зажима; на этапе анализа необходимо уточнить состояние смазки и покрытия.
Высокопрочные болты класса 10.9, резьбоформирующая резьба, герметичные пробки.
Самонарезающие винты для пластмасс, детали механизмов регулировки фар, миниатюрный крепёж.
Самофиксирующиеся шпильки и стойки, болты со стопорным предварительным клеем, герметичные пробки и шпильки заземления.
Точные миниатюрные винты, самофиксирующиеся гайки и стойки для тонкого листа, крепёж для панелей.
Предоставьте чертёж и требования к условиям эксплуатации — за 3–5 рабочих дней подготовим заключение DFM и рекомендации по оптимизации.
