Детали отделки в основном из пластмасс и тонкостенных конструкций: множество точек крепления, высокие требования к внешнему виду; в фарах добавляется точность позиционирования регулировочных механизмов и оптических элементов.
Узлы заметно различаются по схеме нагружения, условиям эксплуатации и последствиям отказа, что определяет разные акценты в подборе и технологии.
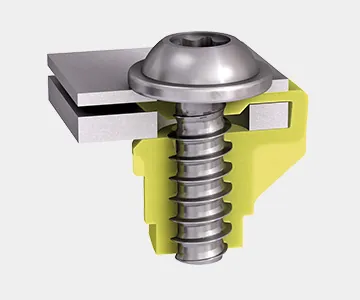
Классификация по способу соединения с соответствующими маршрутами формообразования и обработки поверхности.
Для крепления пластиковых стоек и декоративных панелей; профиль резьбы проектируется по материалу и диаметру стойки с учётом прочности соединения и стойкости к растрескиванию.
Для регулировки фар по высоте и горизонтали; высокие требования к точности резьбы, осевому зазору и однородности усилия.
Для крепления электронных модулей, мелких декоративных деталей и панелей отделки; малый размер и большой объём в партии.
Ниже приведены типы крепежа, обычно применяемые в этом узле, для иллюстрации подходящего направления продукции; конкретные размеры и чертежи передаются инженеру после отправки.
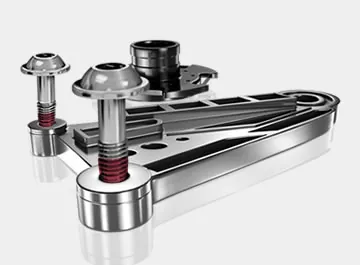
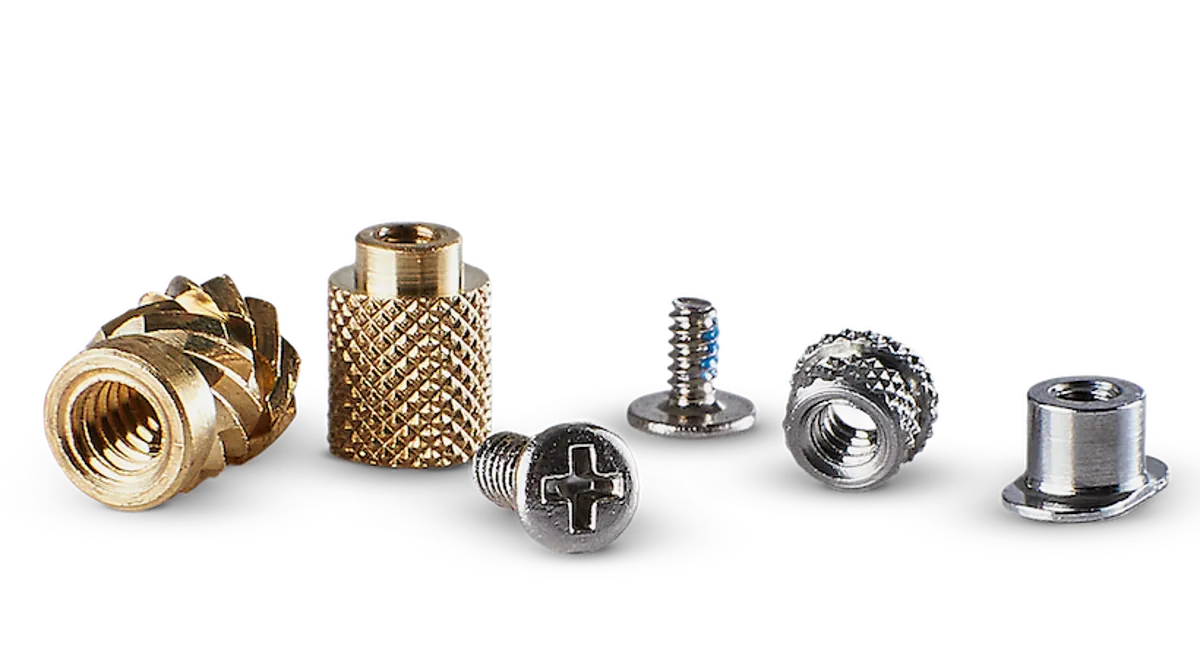
Для предварительной оценки реализуемости; конкретное решение определяется заключением по чертежу.
| Параметр | Диапазон и примечания |
|---|---|
| Обычные размеры | В основном M2 – M6; детали регулировки фар изготавливаются по чертежу |
| Совместимость с пластиковой стойкой | Диаметр завинчивания рассчитывается по диаметру стойки и толщине стенки во избежание растрескивания или срыва резьбы |
| Число разборок | Запас резьбы и износостойкость покрытия проектируются под требования ремонта и разборки |
| Обработка поверхности | Чаще цинкование или цинк-никелевое покрытие; корректируется по совместимости с пластиком и требованиям к внешнему виду |
| Контроль внешнего вида | Для видимых деталей заусенцы и равномерность покрытия контролируются по стандарту внешнего вида |
| Форма упаковки | Дозированная упаковка по требованиям сборочной линии снижает отбор на линии |
Ниже приведены наиболее частые источники отказов для этих типов деталей; их выявление и согласование мер выполняются до изготовления оснастки.
Слишком большой диаметр завинчивания или неподходящий профиль ведут к растрескиванию стойки; профиль подбирают по основе и диаметру стойки.
У миниатюрных деталей узкое окно затяжки; на этапе анализа необходимо подтвердить инструмент и настройку момента.
Для мест с многократной разборкой следует выбирать износостойкое покрытие или конструктивное стопорение.
Болты с фланцем, болты с шайбой, самоконтрящиеся гайки, самофиксирующийся крепёж и резьбоформирующие винты.
Высокопрочные болты класса 10.9, резьбоформирующая резьба, герметичные пробки.
Самофиксирующиеся шпильки и стойки, болты со стопорным предварительным клеем, герметичные пробки и шпильки заземления.
Точные миниатюрные винты, самофиксирующиеся гайки и стойки для тонкого листа, крепёж для панелей.
Предоставьте чертёж и требования к условиям эксплуатации — за 3–5 рабочих дней подготовим заключение DFM и рекомендации по оптимизации.
