Корпус батарейного блока, модули, электропривод и высоковольтные соединения одновременно испытывают требования по вибрации, герметичности, электроизоляции и чистоте — ключевой момент крепёжных решений для электромобилей.
Узлы заметно различаются по схеме нагружения, условиям эксплуатации и последствиям отказа, что определяет разные акценты в подборе и технологии.
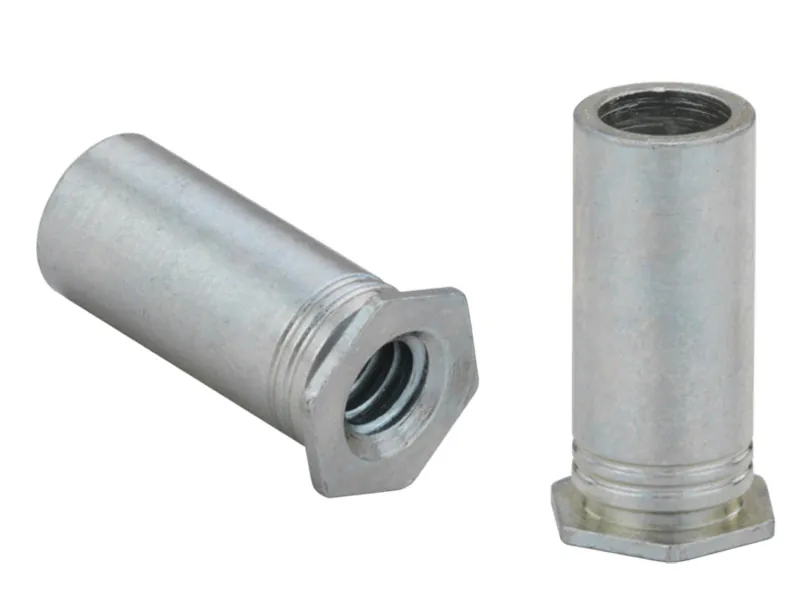
Классификация по способу соединения с соответствующими маршрутами формообразования и обработки поверхности.
Для точек крепления корпуса и тонкого листа; в листе формируется внутренняя резьба или опорная структура, подходит для массовой и автоматизированной сборки.
Для соединений модулей и конструкционных деталей; сохраняют усилие зажима при вибрации, предотвращая изменение переходного сопротивления из-за ослабления.
Для герметизации корпуса, выравнивающего заземления и крепления панелей с учётом целостности уплотнительной поверхности и проводимости.
Ниже приведены типы крепежа, обычно применяемые в этом узле, для иллюстрации подходящего направления продукции; конкретные размеры и чертежи передаются инженеру после отправки.
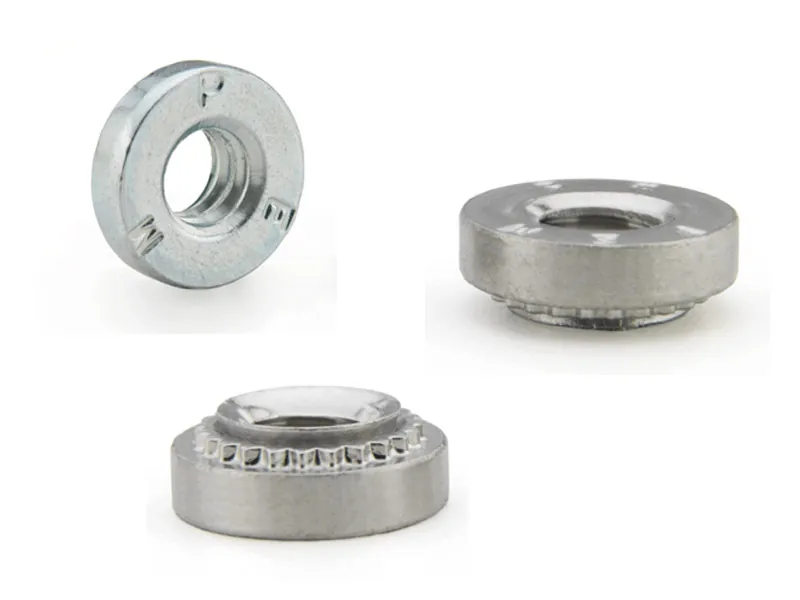
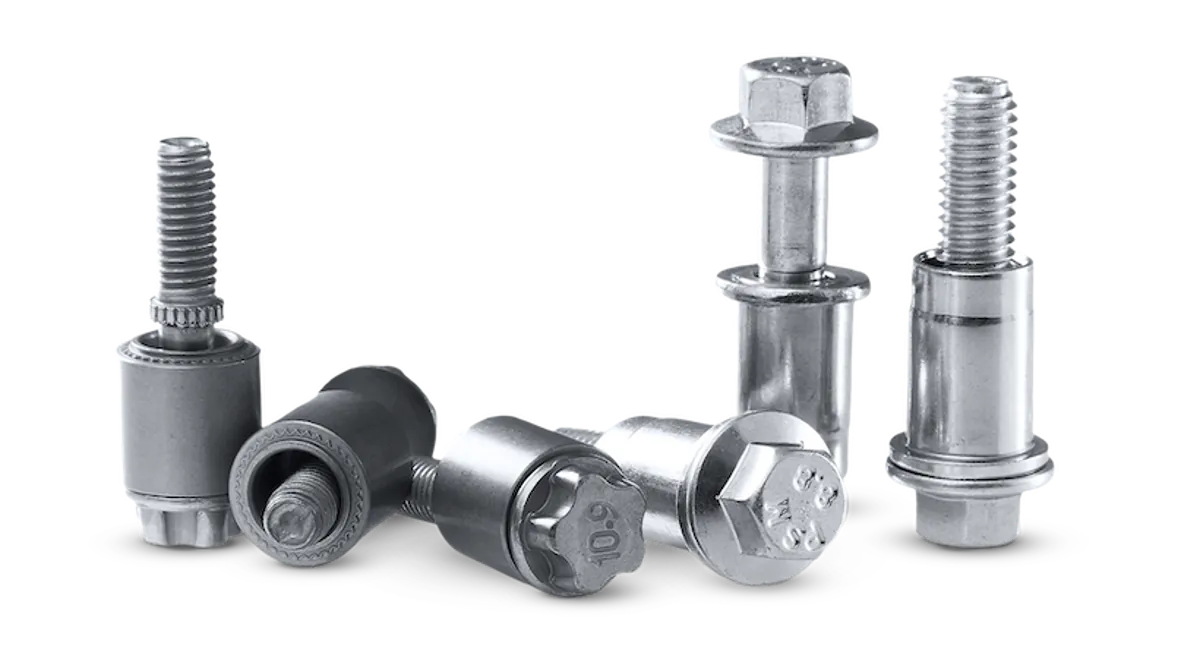
Для предварительной оценки реализуемости; конкретное решение определяется заключением по чертежу.
| Параметр | Диапазон и примечания |
|---|---|
| Обычные размеры | В основном M4 – M12; самофиксирующиеся детали для тонкого листа подбираются по толщине листа |
| Способ стопорения | Предварительный клей или самоконтрящаяся конструкция — по числу разборок и условиям вибрации |
| Выбор покрытия | Цинк-никелевое покрытие, бесхромное пассивирование или изоляционное покрытие — по электрическим условиям |
| Подходящая толщина листа | Самофиксирующиеся детали обычно подходят для листа 0,8 – 4,0 мм |
| Чистота | Контроль остаточных частиц и адгезии покрытия по требованию клиента |
| Сопровождение поставки | Возможна помощь с рекомендациями по режимам самофиксации и поддержкой при проверке монтажа |
Ниже приведены наиболее частые источники отказов для этих типов деталей; их выявление и согласование мер выполняются до изготовления оснастки.
Простое повышение момента не устраняет вибрационное ослабление; необходимо проектировать с предварительным клеем или самоконтрящейся конструкцией.
Плохая адгезия покрытия даёт металлическую стружку — риск для батарейного блока; необходимо контролировать подготовку поверхности и прочность сцепления покрытия.
В месте контакта алюминиевого корпуса со стальным крепежом учитывают гальваническую коррозию и несущую способность резьбы в алюминии.
Болты с фланцем, болты с шайбой, самоконтрящиеся гайки, самофиксирующийся крепёж и резьбоформирующие винты.
Высокопрочные болты класса 10.9, резьбоформирующая резьба, герметичные пробки.
Самонарезающие винты для пластмасс, детали механизмов регулировки фар, миниатюрный крепёж.
Точные миниатюрные винты, самофиксирующиеся гайки и стойки для тонкого листа, крепёж для панелей.
Предоставьте чертёж и требования к условиям эксплуатации — за 3–5 рабочих дней подготовим заключение DFM и рекомендации по оптимизации.
